
线扫描相机怎么用
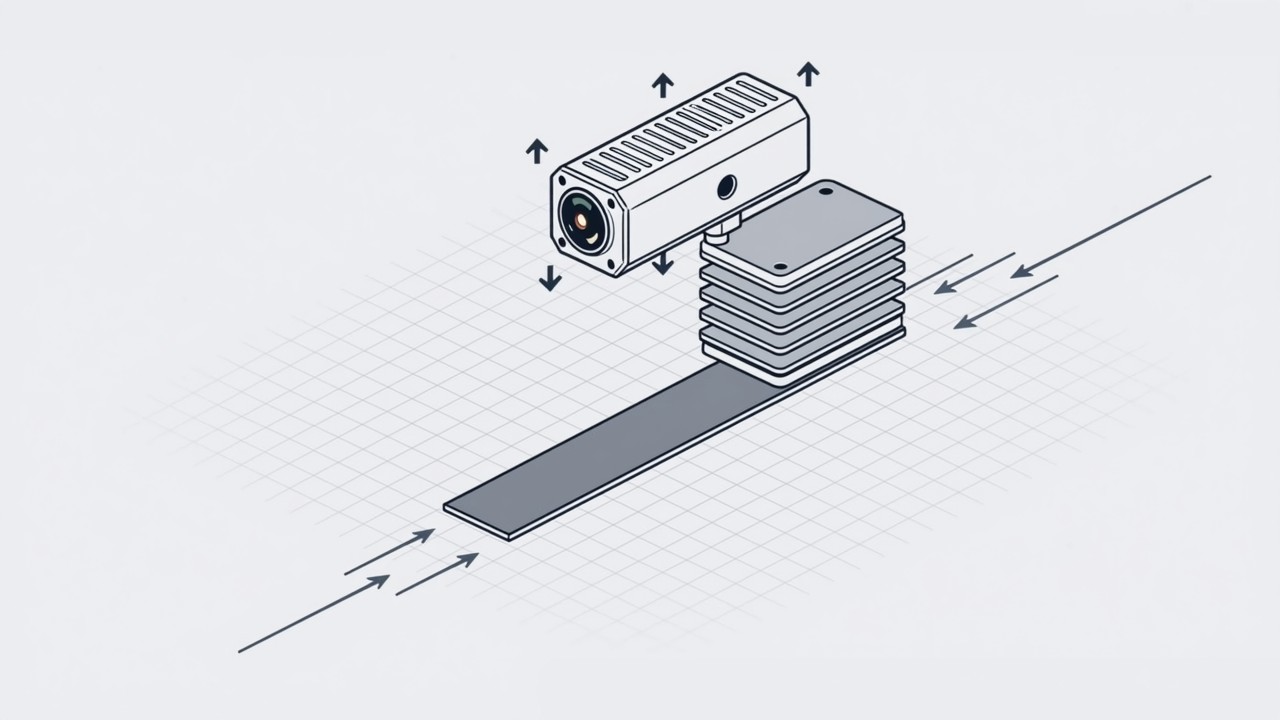
线扫描相机与面阵相机的差别不只是形状。面阵相机是「一次拍一张」,线扫描只有一行像素,必须靠工件相对运动一行一行拼出一整幅图。这意味着它的图像质量与运动系统绑死:走多快、行频给多少、两者比例是否恒定,直接决定图像是被拉伸、被压缩还是正常。它的优势也正来自这个结构——连续材料可以做得极宽极高分辨率,圆柱面可以展开成平面。
核心要点
- 线扫描的图像是拼出来的,运动与行频的比值决定了图像的纵向比例。
- 行频必须由编码器驱动,用定时器驱动会在速度波动时把图像拉花。
- 打光必须是线光源并与相机视场严格对齐,面阵的环形光在这里用不了。
- 只有当材料是连续的、或表面是回转体时,它的复杂度才划算。

面阵相机一次曝光得到一整幅图,线扫描相机只有一行像素——可能是两千个、也可能是八千个——然后靠工件相对运动,一行一行拼出一整幅图。这个结构差别带来的后果比想象中大:图像的纵向比例不是由镜头决定的,而是由「工件走了多快」和「行频给了多少」这两个量的比值决定的。比值恒定,图像正常;比值波动,图像就忽胖忽瘦。
什么时候它才划算
- 连续材料。 薄膜、纸张、无纺布、铜箔、铝带、纺织品这类卷材,本质上没有「一件」的边界,面阵相机只能拍成一段段再接起来,接缝处永远是问题。线扫描天然连续,一条生产线上装一台就能覆盖整个幅宽。
- 回转体表面。 圆柱、轴承、瓶罐、线缆这类零件,让工件旋转、相机固定,一行一行拼出来就是展开图。要看整周的表面缺陷,展开图是最直接的表示。
- 幅宽很大而纵向特征很细。 例如整幅宽的材料上找细小的针孔或划痕。用面阵要达到同样的横向分辨率,需要的像素数会大到没有相机能提供。线扫描可以用高分辨率的单行传感器配合运动,把「大视场」和「高分辨率」这两个原本冲突的要求拆开。
- 连续进给的棒料与管材。 长度方向连续、周向需要覆盖,同样是线扫的典型场合。
反过来说,如果工件是一件一件上料的、有明确的外形边界、节拍又是走走停停,那么线扫描带来的复杂度几乎没有回报。它需要连续且相对稳定的运动,需要在运动方向上一致的光照,需要一个可靠的速度信号。为一件静止的零件上这套系统,是把面阵相机能轻松解决的问题复杂化。
行频必须跟着运动走
线扫描相机有两种触发方式,区别很大。用定时器以固定行频触发,在速度恒定的理想情况下没问题;一旦 传送带 速度有波动——变频器调速、张力变化、材料打滑——行与行之间的实际间距就跟着变,拼出来的图像会在一段被压缩、另一段被拉长,圆变成椭圆,正方形变成长方形。这种形变是逐行累积的,事后无法用软件准确还原。
可靠的做法是用编码器驱动行频:让编码器直接输出给相机的行触发输入,工件走固定的一段距离就采一行。这样无论速度怎么波动,图像的纵向比例始终与物理距离对应。这里有一个必须提前算清的参数:一个行触发脉冲对应工件前进多少毫米。它由编码器分辨率、传动比和是否使用分频共同决定,要在选型阶段就跟运动方案一起定下来,而不是装好之后在软件里试。
| 对比项 | 面阵相机 | 线扫描相机 |
|---|---|---|
| 成像方式 | 一次曝光出一整幅 | 逐行曝光、靠运动拼出整幅 |
| 对运动的要求 | 可以静止拍摄,走走停停无妨 | 需要连续稳定的相对运动 |
| 纵横比例 | 由镜头与传感器决定,天生正确 | 由运动与行频的比值决定,必须同步 |
| 打光方式 | 环形、条形、同轴、背光均可 | 必须是线光源,且与视场严格对齐 |
| 幅宽与分辨率 | 两者互相牵扯,难以同时做大 | 可以做到很宽又很高分辨率 |
| 典型场合 | 一件一件上料的离散零件 | 卷材、棒管、回转体表面 |
关于线扫描的常见问题
行频是不是越高越好?
不是。行频高意味着每行的曝光时间短,进光量少,对光源的要求随之上升;同时数据量按行频线性增长,带宽 很快成为瓶颈。行频应当由「运动速度」和「每行对应的物理距离」反推,算出恰好够用的值再加一点余量,而不是先挑相机再迁就它。
线扫描能不能用来检测静止的整张板?
可以,但需要让工件或相机做一次匀速扫描运动,本质上还是「制造相对运动」。这时要额外注意运动的平稳性:起步和停止阶段的加减速如果不做处理,拼出来的图像头尾会被压缩。常见的补救是只在匀速段采集,或者把扫描机构做成伺服驱动并输出稳定的同步信号。
多台线扫描相机怎么拼成一整幅?
按幅宽分段,每台负责一段,图像在横向拼接。拼接要求各台之间的相对位置标定准确,而且各台的行频必须由同一个信号驱动——如果各自用各自的定时器,段与段之间的纵向比例会不一致,接缝处出现错位。几何关系与标定方法比面阵相机之间的拼接更严格。
镜头与光源的选型有什么不同
线扫描的镜头选型有一条与面阵不同的硬约束:镜头必须在整条线宽上保持一致的放大倍率,否则图像中间和两端的分辨率不同,同一个缺陷出现在视场不同位置,量出来的尺寸就不一样。线扫描专用镜头正是为此设计的,用面阵镜头硬顶,典型表现是两端发虚。光源同理,需要的是沿扫描线方向尽可能均匀、沿运动方向尽可能窄的照明——常见做法是一条与扫描线平行的聚光条光或激光线,把能量集中在真正需要的那一条线上。这也解释了为什么线扫描工位的光源往往比面阵工位亮得多:同样多的光被压进了一条线里,单位面积上的强度自然高出许多。选型时先把这条线的宽度定下来,光源和镜头才有得选。
您的材料是连续的吗?
把材料形态、幅宽、线速和要检测的特征告诉我们,我们会判断线扫描是否划算,还是面阵加分段更省事。
相关文章
-
SOP 执行不到位的原因与对策
SOP 落不了地,多数时候不是员工态度问题,而是五个结构性原因:标准不可执行、执行过程不可见、反馈延迟太长、监督成本过高、异常没有闭环。理解这五点,才能判断该用…
了解详情 → -
防跳步方案:从流程约束到视觉校验
跳步和漏工序是两类问题。跳步的产品每道工序都做过,但顺序与标准不符,往往在功能测试或售后阶段才暴露。它的隐蔽性更强,也因此更难靠抽检发现。
了解详情 → -

报警疲劳:为什么现场会关掉系统
很多视觉 SOP 系统不是被技术问题打败的,而是被现场「静音」的。报警疲劳一旦形成,再准的算法也产生不了价值。它本质上是一个组织与设计问题。
了解详情 → -

视觉SOP相机选型与安装位置
视觉 SOP 的相机选型与产品检测不同,关注点是「动作与状态」而不是「外观缺陷」。因此三个决定的顺序应该是:先定安装位置与视野,再定快门类型,最后定分辨率与光源…
了解详情 →