
行业资讯与技术文章
这里记录我们在产线现场遇到过的真实问题和解决办法,包括 SOP 为什么落不了地、视觉方案怎么选、上线后如何验证效果。
全部技术文章
围绕产线 SOP 执行、工序防错、漏工序报警与生产追溯的实战文章,按发布时间排列。
-
人工复核怎么抽样
视觉系统判合格之后,如果没有任何人工复核,漏报就永远不会被发现——系统会一直「看起来正常」,直到问题从客户端回来。但简单按固定比例抽查效率很低:合格品占绝大多数,抽到的几乎都是正常件。有效做法是按风险分层:临界件、异常时…
了解详情 → -
漏检逃逸的成本怎么算
谈视觉防错的投入产出时,最容易犯的错是只算本工位的返工成本,这会把收益严重低估——因为漏检真正贵的地方在它流出去之后。合理的算法是把成本按发现位置分三层:本工位发现、下游或客户端发现、以及批量流出后的召回与信誉损失。三层…
了解详情 → -
MES 回写的字段设计
回写 MES 的字段设计有一个简单的自检方法:假设三个月后出现一批不良品,只靠这套字段能不能定位到是哪一班、哪个工位、哪一个判定项、当时的图像是什么样。做不到就说明字段太少。本文按「谁、什么时候、在哪里、判什么、判成什么…
了解详情 → -
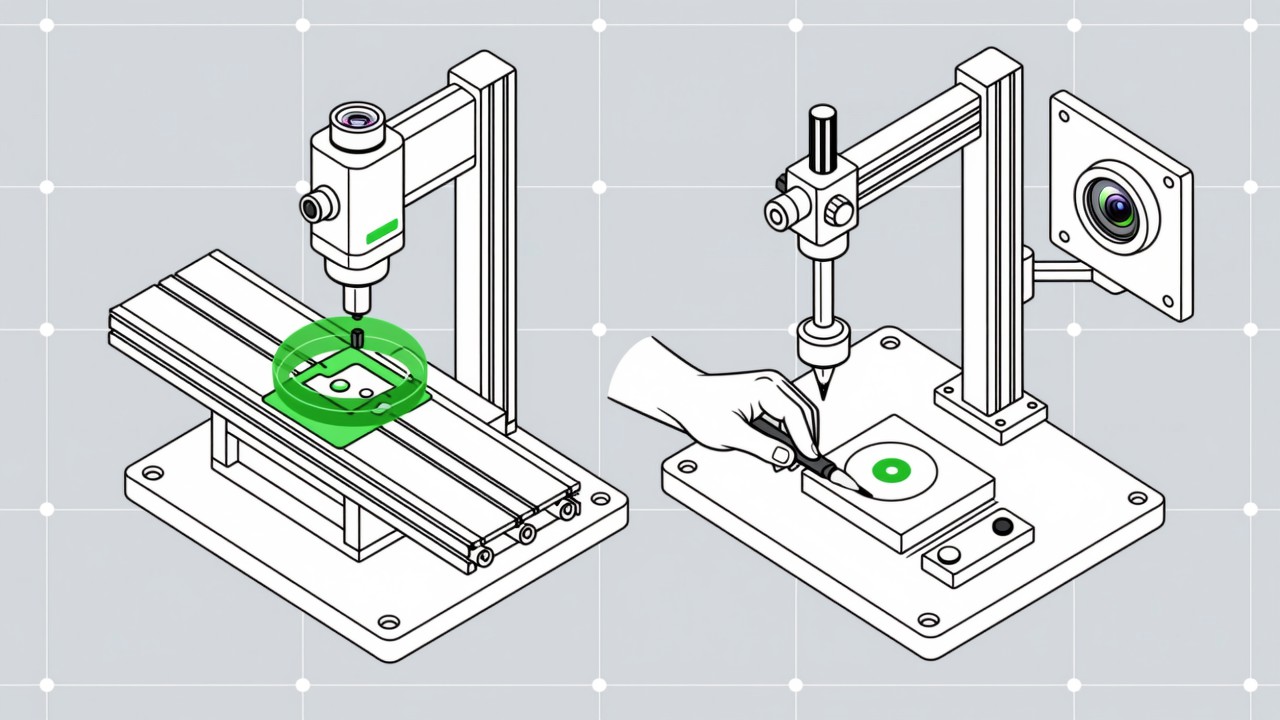
AOI 与视觉 SOP 的区别
这两个系统都叫「视觉」,但回答的是完全不同的问题。AOI 回答「产品合格吗」,视觉 SOP 回答「人按规程做了吗」。理解这个区别,才能判断自己的需求该用哪一个,以及两者如何协同。
了解详情 → -
产线视觉系统的网络与数据安全
产线视觉系统有两类数据需要认真对待:一类是工艺与质量数据,它决定生产透明度;一类是包含人员画面的视频,它涉及劳动者个人权益。两类数据一旦上了网,就同时带来价值与暴露面。可行做法是三条:工控网络与办公网物理或逻辑隔离,数据…
了解详情 → -
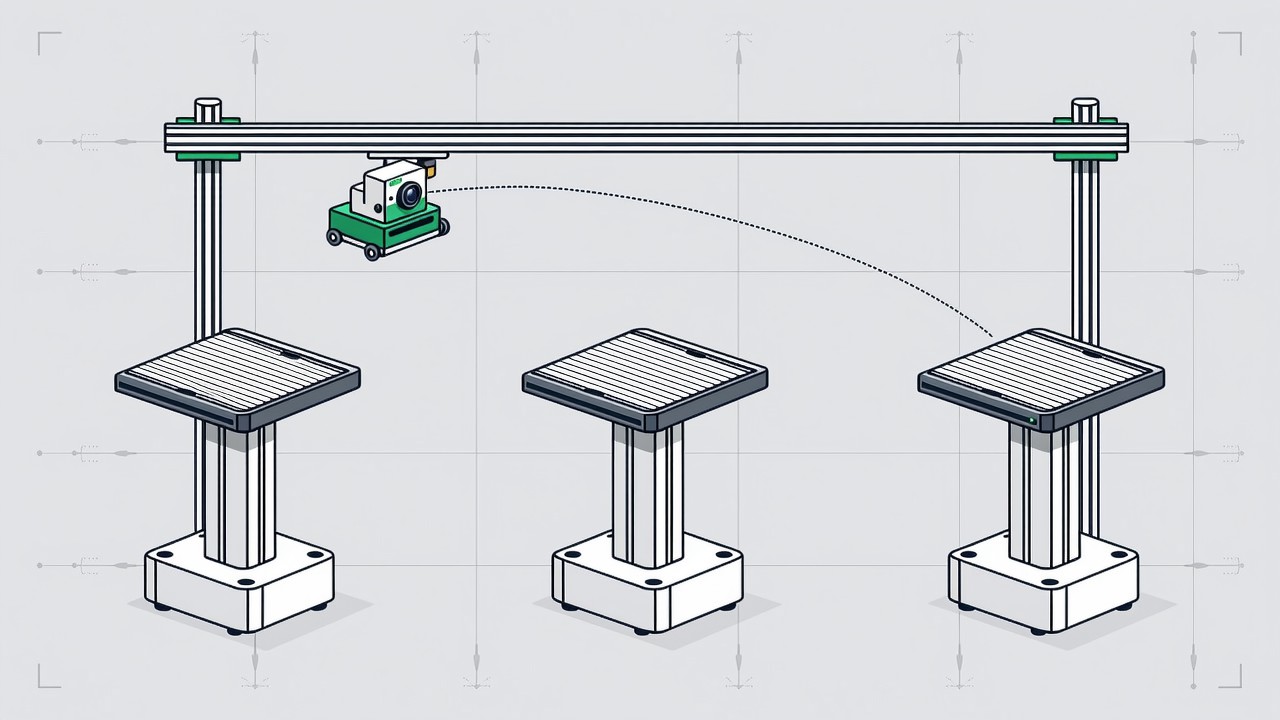
多工位共用一台相机
工位多、预算紧的项目常会考虑用一台相机覆盖多个工位。这在技术上可行,龙门式、机器人搭载、摆臂式都有成熟做法,但它的代价常被低估:相机要移动,就引入了定位误差与运动时间,每个工位分到的时间变少,标定也从一次变成多套。本文给…
了解详情 → -
食品厂穿戴与消毒工序视觉合规检测
食品行业的 SOP 合规问题集中在前置工序:更衣穿戴是否完整、洗手消毒是否到位、异物防护是否执行。这些工序的特点是发生频繁、位置固定、判定标准明确,反而非常适合视觉方案。
了解详情 → -
视觉 SOP 项目的验收标准
验收卡壳的项目,绝大多数不是技术没做到,而是当初没把「合格」写成可测量的条款。本文给出一套可直接抄进合同的验收结构:先冻结判定对象与口径,再分「判得对」与「用得住」两段验收,样本必须包含真实的不良件而不是拿好件凑数,报警…
了解详情 → -

视觉SOP相机选型与安装位置
视觉 SOP 的相机选型与产品检测不同,关注点是「动作与状态」而不是「外观缺陷」。因此三个决定的顺序应该是:先定安装位置与视野,再定快门类型,最后定分辨率与光源。
了解详情 → -
车间环境对视觉系统的影响
视觉系统在实验室里表现良好,进车间后逐渐变差,多数时候不是算法退化,而是环境在起作用。粉尘与油雾侵蚀成像质量,温度变化影响焦点与传感器噪声,振动让相机角度缓慢漂移,电磁干扰则可能造成偶发的采集异常。这四类影响的共同点是「…
了解详情 → -
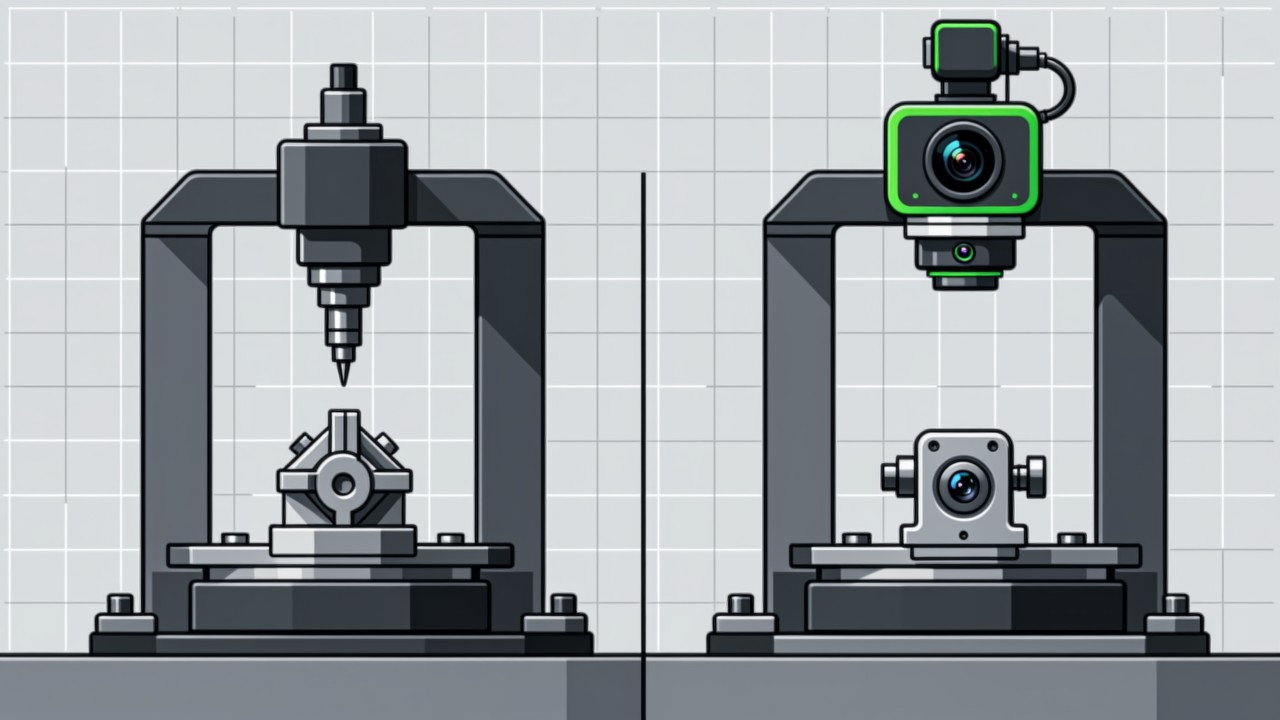
视觉与机械防呆的取舍
防错这个词本身就来自机械领域——防呆(Poka-yoke)最早的做法是让错误根本做不下去:孔位不对称、销钉长度不够、工件放反了装不进去。视觉防错是后来者,它不改动工件与工装,靠判定来拦。两者不是替代关系,判断标准也不该是…
了解详情 → -
五金件装配的混料防错
五金件装配的防错,面对的多是「看起来都一样」的问题:相近规格的螺栓在托盘里靠人眼分不出,不同厚度的垫片叠在一起几乎一样,卡簧漏装一只装完也无人察觉,垫片正反面装反要到功能测试才暴露。这类现场的典型特征是品种多、批量小、换…
了解详情 →
热门文章
按阅读量排列的高频文章,帮助你快速抓住 SOP 落地与工序防错要点。
- 制造业SOP落地难AI视觉解决方案 SOP 落不了地,多数时候不是员工态度问题,而是五个结构性原因:标准不可执行、执行过程不可见、反馈延迟太长、监督成本过高、异常没有闭环。理解这五点,才能判断该用管理手段还是技术手段解决。
- 机器视觉SOP防跳步解决方案 跳步和漏工序是两类问题。跳步的产品每道工序都做过,但顺序与标准不符,往往在功能测试或售后阶段才暴露。它的隐蔽性更强,也因此更难靠抽检发现。
- 产线SOP视觉合规检测失败原因 很多视觉 SOP 系统不是被技术问题打败的,而是被现场「静音」的。报警疲劳一旦形成,再准的算法也产生不了价值。它本质上是一个组织与设计问题。
- 视觉SOP相机选型指南 视觉 SOP 的相机选型与产品检测不同,关注点是「动作与状态」而不是「外观缺陷」。因此三个决定的顺序应该是:先定安装位置与视野,再定快门类型,最后定分辨率与光源。
- 半导体封装视觉AI SOP监控 半导体封装的工位特点是精度高、节拍快、洁净要求严。视觉 SOP 监控在这类工位要解决的不是「看不看得清」,而是「在什么位置装、判定什么、怎么和已有设备信号配合」。