
五金件装配怎么做混料防错与视觉 SOP
五金件装配的防错,面对的多是「看起来都一样」的问题:相近规格的螺栓在托盘里靠人眼分不出,不同厚度的垫片叠在一起几乎一样,卡簧漏装一只装完也无人察觉,垫片正反面装反要到功能测试才暴露。这类现场的典型特征是品种多、批量小、换型频繁,靠加人核对既不经济也不稳定。视觉 SOP 的可行做法是把判定点放在取料与装配动作上,确认料号、有无与朝向,并在换型首件时做一次全面校验。
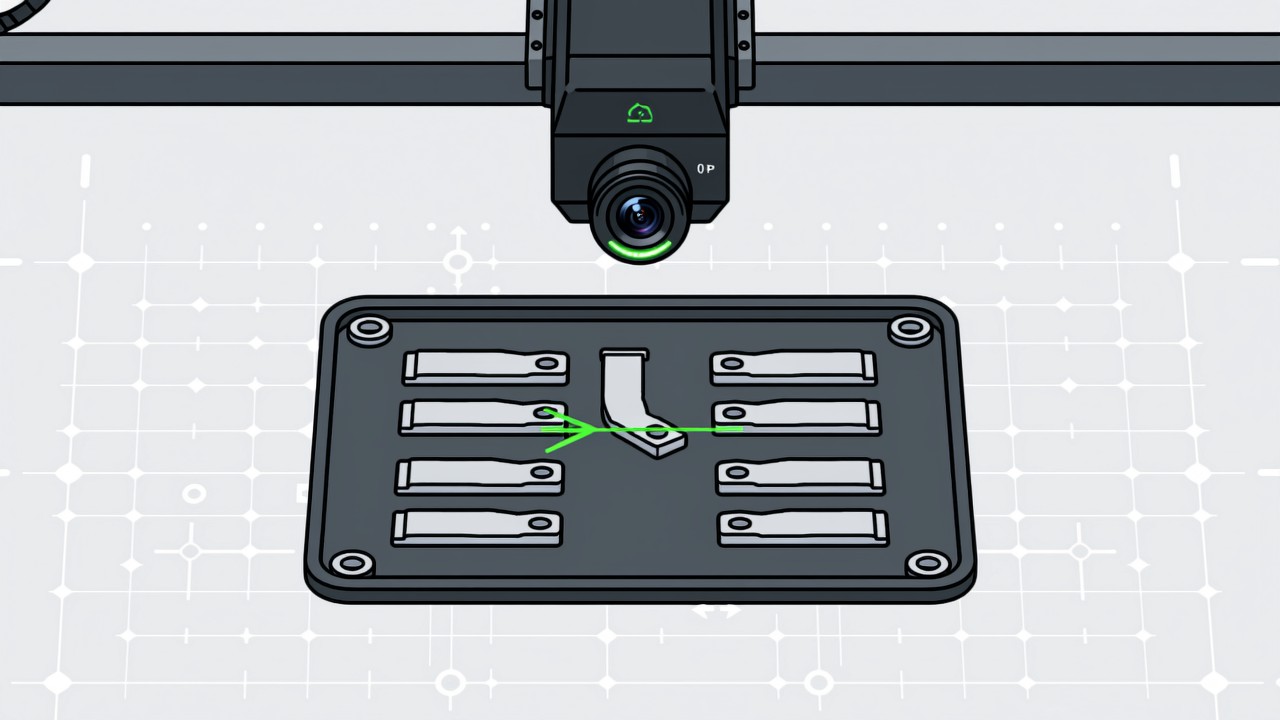
核心要点
- 混料的根因多是可区分性不足,而不是员工粗心,根治要同时靠料盒绑定与首件确认。
- 视觉最适合判有无、朝向与料号,判据必须先在成像上成立,否则应推动来料端加标识。
- 镜面反光、油污漂移与堆叠遮挡是这类场景的主要成像难点,顺序是先定照明再定算法。
- 品种极少、批量极大的线,机械防呆或专用工装往往比视觉更便宜也更可靠。

五金件装配的防错,面对的多是「看起来都一样」的问题:相近规格的螺栓在托盘里靠人眼分不出,不同厚度的垫片叠在一起几乎一样,卡簧漏装一只装完也没人察觉,垫片正反面装反要等到功能测试才暴露。这类现场的典型特征是品种多、批量小、换型频繁,靠加人核对既不经济也不稳定。视觉 SOP 的可行做法是把判定点放在取料与装配动作上:确认取的料号对不对、有没有装垫片、零件朝哪一面,并在换型首件时做一次全面校验。
混料为什么在五金件现场特别难管
多品种小批量的线,一个班次可能切换十几种料号,同一工位上会先后出现外观高度相近的物料。混料的根因通常不在员工粗心,而在物料的可区分性不足:两颗规格不同的螺栓,除了长度差一两毫米、头部有极小的刻印差异,其余部分完全一致;两片垫片厚度差零点几毫米,堆叠在一起连手感都不明显。再叠加换型后的余料没有及时清走、料盒没有与工单严格绑定,混料几乎是结构性的。这类问题的整体打法,另见多品种小批量怎么做视觉 SOP。换型本身也是高风险时点:上一批的余料如果没清干净,就会和下一批的零件同时出现在料盒里,而首件往往又是按新工单准备的,两批物料在同一张工作台上短暂共存的那几分钟,混料概率最高。
视觉在五金装配上能抓什么
- 有无判断:垫片、卡簧、销、密封圈有没有装。这类目标最明确,也最容易做出稳定的判定,通常也是这类现场投入产出比最高的切入点。
- 正反面判断:倒角、刻印、沉孔、翻边这些特征可以作为朝向的判据;如果两面对称且无任何差异,就需要从工艺上引导,而不是硬判。
- 料号区分:通过刻印、颜色、长度的比例关系区分相近规格,相当于把人的目视比对换成一致性更高的自动比对。
- 数量核对:按颗数或按托盘点数,适合小件、高价值的场景;堆叠遮挡时需要先解决分隔或分层取料。
- 换型首件校验:每次换型后的第一件做全项确认,把错误拦在批量生产之前。
成像难点:反光、油污与遮挡
五金件的表面状态对成像很不友好。电镀与抛光件是镜面反射体,正打光会出现过曝的光斑,把刻印细节吃掉;冲压件带油,油膜会改变局部反光,让同一位置的亮度在一天之内漂移;散装来料堆叠在一起,下层零件被遮挡,相机无法直接点数。这些问题的处理顺序是:先定照明,多为漫射穹顶光或低角度光;再定视角与相机分辨率;最后才谈算法。若现场分不清该用视觉还是接近开关、光电传感器更划算,视觉与传感器的分工给出了判断的分界。需要提前说明的是,这类现场的照明改造往往比软件更花时间:穹顶光需要空间、低角度光需要与工装避让,如果工位本来就拥挤,安装位置会成为比算法更难解决的问题。
什么样的现场反而不适合上
有几类情况要谨慎:单一批量极大、品种极少的线,用机械防呆或专用工装可能更便宜也更可靠;零件差异完全不可成像、又无法从工艺端引入标识的场景,视觉没有发挥空间;堆叠严重且不允许增加分隔工序的取料环节,点数会不稳定。判断一个工位值不值得做,可以先看它是否满足「判据存在、动作可重复、失效后果明确」三条,视觉 SOP 可行性评估清单把这几条展开成了可逐项核对的表单。如果担心一线抵触,操作员抵触怎么化解里有可参考的做法;装配错误报警的形态怎么定,另见装配错误的实时报警。还有一个值得单独设计的动作是首件确认:换型后的第一件如果能逐项核对并留下记录,等于给这批生产设了一道起点,后续如果出现偏差,也能快速判断是首件就错了还是过程中漂移的。真正决定效果的往往不是识别本身的精度,而是这套判断有没有嵌进现场的既有节奏。五金件装配的节拍通常不快,操作员有余量看一眼提示,这比高速产线要友好得多;但如果提示出现在取料之后、装配之前,动作已经被打断了一半,接受度就会明显下降。把判定点放在取料的瞬间,让提示自然发生在手还没离开料盒的时候,是被反复验证过更容易落地的做法。设备侧还有一个现实约束:五金车间的粉尘与油雾比电子车间重,镜头与光源需要定期清洁,否则同一个判定条件在两周之后就可能因为镜面污渍而失效。这意味着方案里要写清维护周期与清洁方式,而不是把它当成一次性验收的交付物。维护这件事最好在方案里写成具体动作与周期,例如每班擦拭镜头、每周检查光源衰减,并明确由谁执行、记录在哪里,否则它会被自然忽略。
也有适合优先做的场景:多品种、单件价值不高但装配后返工昂贵的产品,例如带密封件的部件或需要压装到位的小组件。这类产品的漏装往往要到功能测试才暴露,而到那一步拆解成本已经很高。把有无判断放在取料或装配动作上,通常是投入最小的一步。反过来说,如果某个工位的失效后果只是「外观不够整齐」而产品功能完全不受影响,把它放进第一批就显得没有必要,先做影响功能与安全的工位,收益更清楚。
这类现场的三个量级参考
- 十几种一个班次可能切换的料号数换型清线是混料的高发时点
- 零点几毫米相近垫片的厚度差堆叠后连手感都不明显
- 首件换型后建议全项校验的节点把错误拦在批量生产之前
五金件混料防错的高频问题
混料能靠视觉彻底杜绝吗?
不能。视觉能拦下可成像的混料,但根治要靠料号与料盒的绑定、换型清线与首件确认这些管理动作。技术手段和管理手段是互补的。
数量核对准不准?
取决于来料形态。散装堆叠时下层被遮挡,点数会不稳定;如果能做到单层平铺或分层取料,准确度会明显提高。是否值得做,要先看来料方式能不能配合。
刻印很浅的零件怎么判?
先确认刻印在合适照明下是否有稳定对比度。如果浅到成像上看不清,通常需要推动来料端调整标识方式,而不是单纯提高相机分辨率。
您的工位是不是常被外观相近的零件混料拖住?
把料号数量、换型频率与最常出错的工位告诉我们,我们帮您判断判据是否成立。
相关文章
-
SOP 执行不到位的原因与对策
SOP 落不了地,多数时候不是员工态度问题,而是五个结构性原因:标准不可执行、执行过程不可见、反馈延迟太长、监督成本过高、异常没有闭环。理解这五点,才能判断该用…
了解详情 → -
防跳步方案:从流程约束到视觉校验
跳步和漏工序是两类问题。跳步的产品每道工序都做过,但顺序与标准不符,往往在功能测试或售后阶段才暴露。它的隐蔽性更强,也因此更难靠抽检发现。
了解详情 → -

报警疲劳:为什么现场会关掉系统
很多视觉 SOP 系统不是被技术问题打败的,而是被现场「静音」的。报警疲劳一旦形成,再准的算法也产生不了价值。它本质上是一个组织与设计问题。
了解详情 → -

视觉SOP相机选型与安装位置
视觉 SOP 的相机选型与产品检测不同,关注点是「动作与状态」而不是「外观缺陷」。因此三个决定的顺序应该是:先定安装位置与视野,再定快门类型,最后定分辨率与光源…
了解详情 →